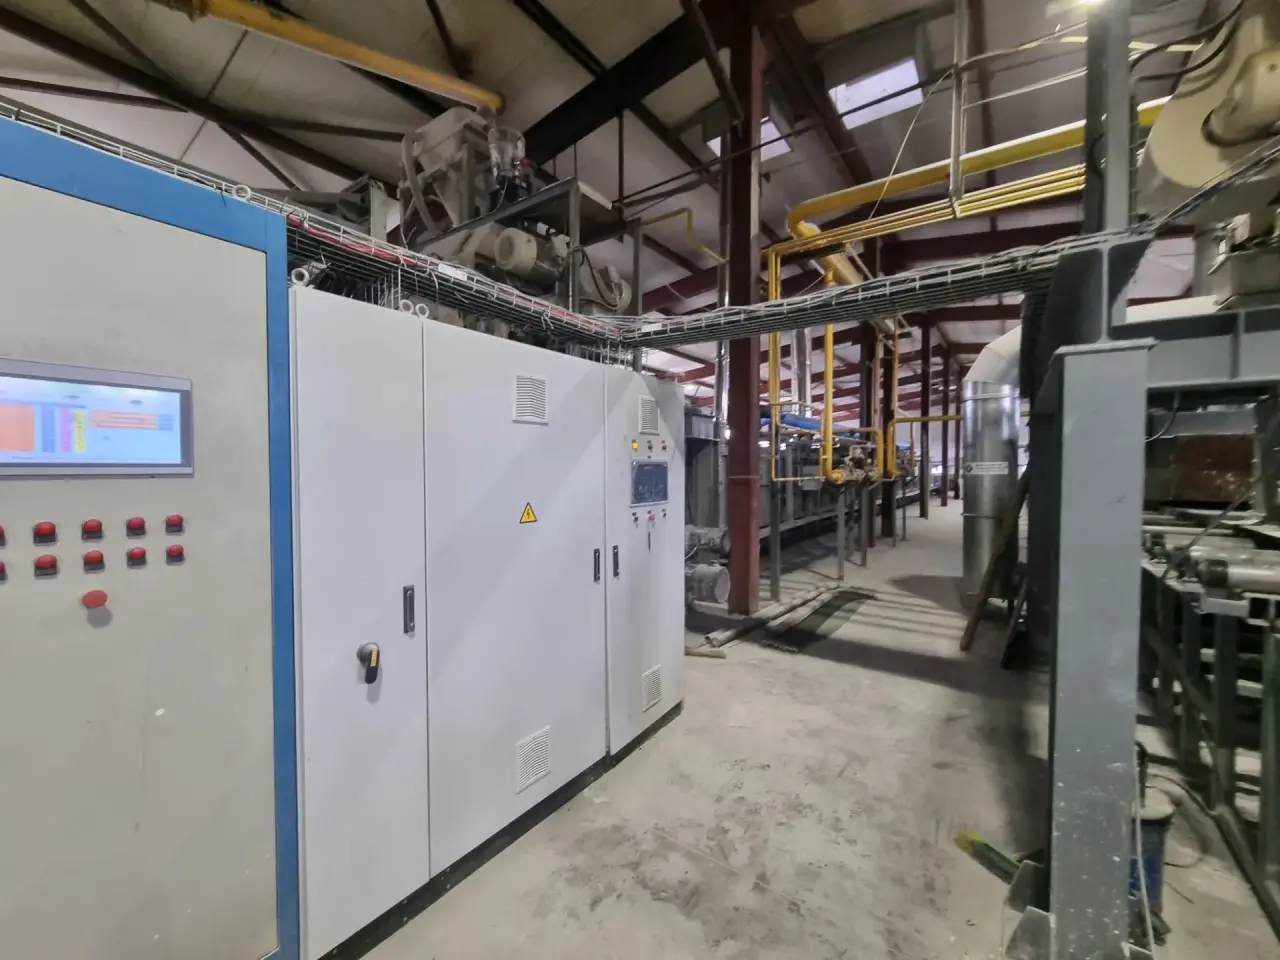
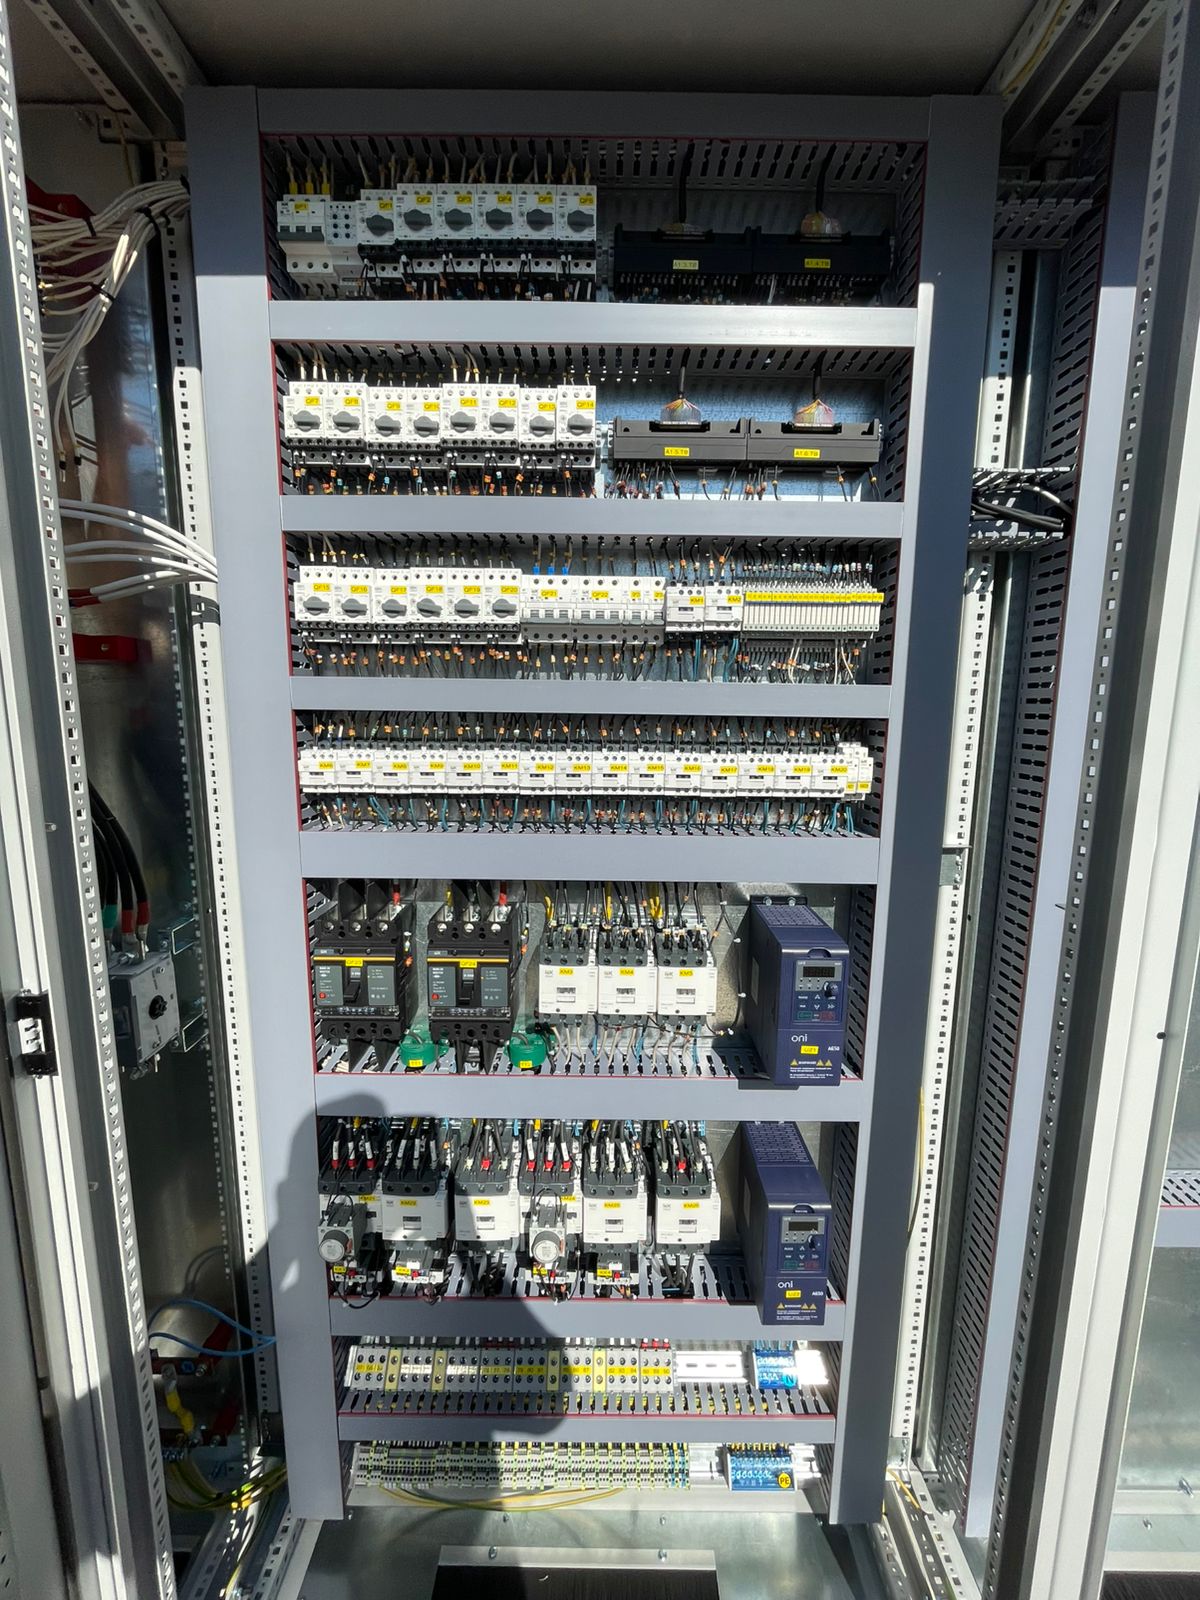
ООО «ИННОСТЕК». ЗАВОД ПО ПРОИЗВОДСТВУ ПЕНОСТЕКЛА. АСУ ПРОИЗВОДСТВЕННОЙ ЛИНИИ ПЕНОСТЕКОЛЬНОГО ЩЕБНЯ
Регион: Тверская область, Калининский муниципальный округ, Каблуковское сельское поселение
Дата установки: 2025
Описание:
Задача
Автоматизация участка подготовки шихты. Преобразование поступающего стекло-сырья в однородную тонкодисперсную смесь с равномерно распределённым газообразователем, пригодную для вспенивания в печи.
Решение
Качество подготовки шихты напрямую определяет три ключевых параметра готового щебня: насыпную плотность, прочность и равномерность пористой структуры.
Участок решает четыре последовательные задачи:
Разработана схема автоматического управления по заданному алгоритму с применением программируемого логического контроллера PLC-S и панели оператора ETG ONI. Кроме «Автоматического» предусмотрен и «Ручной» режим работы, в котором есть возможность вкл/выкл всех агрегатов. Программа информирует о сбоях и срабатываниях автоматов защиты оборудования и выводит сигнал на звуковой оповещатель.
Результат
На выходе участка подготовки получается шихта — однородная тонкодисперсная смесь, отвечающая следующим требованиям:
Именно эта шихта затем подаётся на конвейерную ленту (со слоем на стеклохолсте) и поступает в печь вспенивания, где превращается в пеностекольный щебень.
Перечень оборудования:
PLC-S-CPU-1616-SD
Программируемый логический контроллер для систем малой и средней автоматизации
PLC-S-EXD-1616
Модуль расширения для ЦПУ на 16 дискретных входов и 16 дискретных выходов
PLC-S-EXA-0400
Модуль расширения для ЦПУ на 4 аналоговых входа (ток/напряжение)
PLC-TB
Терминальный блок
PLC-TB-CABLE-16
Кабель для 16DI/16DO
ETG-150-EMH-156-0000
Панель оператора базовая ETG 15,6" металл Ethernet
ORK-1-1C-ACDC24V
Реле интерфейсное ORK с розеткой 1C 24В AC/DC
OPS-DC24-120B
Блок питания OPS 220В AC/24В DC 120Вт
ORF-10-220-460VAC
Реле фаз ORF-10 3ф. 2 конт. 220-460В AC
A650-33E022TM
Преобразователь частоты A650 380В 3Ф 2,2кВт 5,5А